logo

Einzelheiten zu den Produkten

Created with Pixso. Haus Created with Pixso. Produkte Created with Pixso.
Helium-Leck-Testgerät
Created with Pixso.

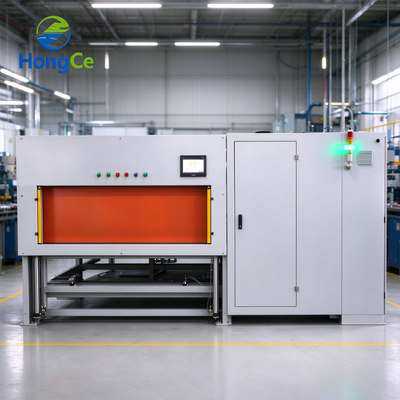
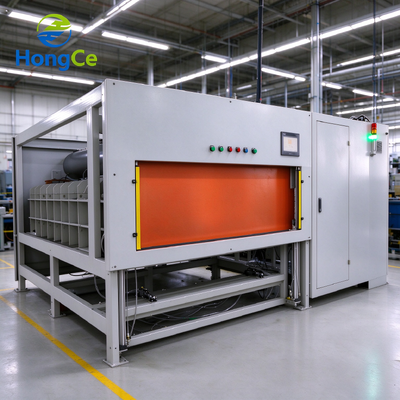
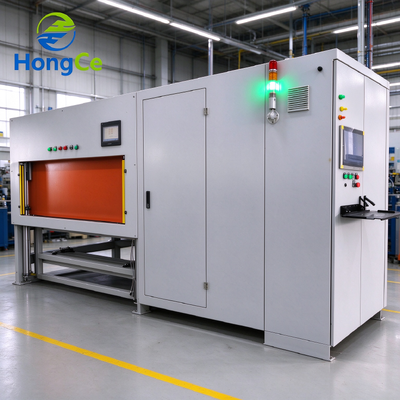
Vakuumkammer Helium-Lecktestmaschine 1,0×10⁻⁶ mbar·L/s Zwei Kammern für Flüssigkeitskühlungskaltplatten

Vakuumkammer Helium-Lecktestmaschine 1,0×10⁻⁶ mbar·L/s Zwei Kammern für Flüssigkeitskühlungskaltplatten

Markenbezeichnung: HongCe
Modellnummer: HJ163
MOQ: 1 Satz
Preis: Verhandlungsfähig
Zahlungsbedingungen: T/T, L/C
Versorgungsfähigkeit: 1 eingestellt pro 3 Monate
Einzelheiten
Herkunftsort:
Guangzhou, China
Zertifizierung:
Third-party certification certificate(cost additional)
Leckrate der Alarme:
1,0×10⁻⁶ mbar·L/s
Heliumwiederfindungsrate:
≥95 %
Durchsatz:
Etwa 100 Teller pro Stunde
Zykluszeit:
60 Sek. pro Teller, 45 Sek. auf kleinen Tellern
Stromversorgung:
Wechselstrom 380 V, 3-phasig, 18 kW
Grobe Leckphase:
0,1 - 3,0 MPa mit Druckhaltung
Gewicht:
2800 kg
Interne Größe der Kammer:
Jeweils 700 x 600 x 500 mm, individuell anpassbar
Verpackung Informationen:
Auf Kufen montierter Rahmen mit Rostschutzfolie, Kammer mit Trockenmittel versiegelt, seetüchtiges S
Hervorheben:

Dual Chamber Cold Plate Testing

,

Helium Recovery Vacuum Leak Detection

,

Liquid Cooling Plate Airtightness Test

Produkt-Beschreibung

Eine kalte Platte, die weint, versagt nicht in Ihrer Fabrik. Sie versagt in einem Rack, ein Jahr später, wenn das Kühlmittel heimlich nachgefüllt wurde und der Leck schließlich etwas Teures erreicht. Dieses Zweikammer-Heliumsystem ist darauf ausgelegt, diesen Defekt an der Linie zu erkennen, mit einem Takt, den die Linie tatsächlich einhalten kann.

Nachweisbares Band: 1,0E-9 mbar·L/s

Zyklus: 60 s pro Platte, 45 s bei Kleinteilen

Kammern: 2, phasenverschoben

Heliumrückgewinnung: ≥95%

Ist diese Maschine die richtige Anschaffung?
Diese Maschine ist die richtige Anschaffung, wenn:
  • Sie Flüssigkeitskühlplatten, Kaltplatten oder flüssigkeitsgekühlte Gehäuse für Server, Leistungselektronik oder Fahrzeuge bauen.
  • Ihre Nähte reibgeschweißt, vakuumlotiert oder abgedichtet sind – Verbindungen, die nach der Montage nicht repariert werden können.
  • Ihr Kunde den Kühlmittelverlust oder die IP-Schutzart misst, nicht nur den Berstdruck.
  • Sie eine 100%ige Inspektion mit einem zu jeder Seriennummer gehörenden Protokoll benötigen.
Schauen Sie woanders hin, wenn:
  • Ihr Jahresvolumen nur wenige hundert Platten beträgt und eine Stichprobe ausreicht.
  • Die Platte vollständig wartungsfähig ist und ein Leck vor Ort behoben werden kann.
  • Ihr Abnahmekriterium ein hydrostatischer Berstdrucktest ist – dafür gibt es eine andere Maschine, und die bauen wir auch.
Was bei einer Kaltplatte tatsächlich versagt

Fast nie ein Loch, das man sehen könnte. Die Ausfälle, wegen derer wir zur Erklärung gerufen werden, stammen aus dem Fügeprozess und teilen eine Eigenschaft: Sie sind klein genug, um einen Wassertest zu bestehen, und groß genug, um über eine Servicelebensdauer hinweg relevant zu sein.

  • Reibschweißnahtfehler. Ein Wurmloch oder mangelnde Durchdringung entlang der Schweißnahtkante. Die Verbindung sieht durchgehend aus, der Wassertest hält, und das Leck öffnet sich, sobald die Platte einige hundert thermische Zyklen durchlaufen hat.
  • Lötfehler in der Kanalverbindung. Gleiche Geschichte bei einer vakuumlotierten Platte: ein Hohlraum, der von einem dünnen Lotfilm überbrückt wird und bei Ermüdung versagt.
  • Zu tief geschnittene Anschlussgewinde. Die Verschraubung sitzt auf der Gewindeflanke statt auf der Dichtfläche auf, und sie tropft nur unter Druck und bei Temperatur.
  • Schweißnähte an Header und Verteiler. Der thermische Zyklus hinterlässt einen Riss, der an der Kante beginnt und wächst.
  • Handhabungsschäden. Eine heruntergefallene Platte sieht oft perfekt aus und leckt am Anschluss.
Warum Wasser- und Lufttests nicht ausreichen

Ein hydrostatischer Test beweist, dass die Platte heute nicht platzt. Er beweist nicht, dass sie acht Jahre lang dicht bleibt, denn die Defekte, die zu Rücksendungen führen, liegen zwei- bis vier Größenordnungen unter dem, was ein Wassertest auflöst.

Luftdruckabfall ist sauberer und schneller, aber eine Kaltplatte hat die schlechtestmögliche Geometrie dafür: ein kleines Innenvolumen, eine große Metallmasse, die gegen Temperaturstabilität kämpft, und ein Kriterium, das normalerweise enger ist, als Luft innerhalb eines Taktes auflösen kann. Entweder akzeptiert man eine grobe Grenze oder wartet drei Minuten pro Teil.

Helium in der Platte, Vakuum außerhalb und ein Massenspektrometer, das den Anstieg misst. Die Platte ist keinem inneren Vakuum ausgesetzt, sodass ein dünner Plattenstapel durch den Test selbst nicht verformt wird – was bei einer 1-mm-Kanalwand ein echtes Risiko darstellt.

Eine erinnerungswürdige Zahl

Leckraten verwirren die Leute, weil die Einheiten akademisch aussehen. Eine nützliche Umrechnung: 1×10⁻⁶ mbar·L/s entspricht etwa 0,6 ml Gas pro Minute bei atmosphärischem Druck – etwa 300 Liter pro Jahr. Für einen Kühlkreislauf ist das ein sichtbarer Verlust, kein theoretischer.

Deshalb verdient das Abnahmekriterium eine ordentliche Diskussion. Eine Platte, die mit 1×10⁻⁵ mbar·L/s spezifiziert ist, darf über eine Servicelebensdauer Liter Kühlmittel verlieren. Eine Platte mit 1×10⁻⁷ nicht. Beide sind "leckgetestet"; nur eine davon hält einen Datacenter trocken.

Konstruktionsentscheidungen und warum wir sie getroffen haben
Grobstufe zuerst, Feinstufe danach

Helium tritt mit bis zu 3,0 MPa ein und der Druck wird gehalten. Eine Platte mit einer überbrückten Schweißnaht wird in Sekunden abgelehnt, bevor der Analysator arbeiten muss. Das verwandelt einen dreiminütigen Test in einen einminütigen.

Zwei Kammern, phasenverschoben

Während eine Kammer misst, ist die andere entladen und wieder beladen. Ein Bediener, etwa hundert Platten pro Stunde. Eine einzelne Kammer mit der gleichen Empfindlichkeit benötigt eine zweite Person, um diese Leistung zu erzielen.

Rückgewinnung für hohen Zählzyklus ausgelegt

Hundert Platten pro Stunde, zwei Schichten pro Tag, das ist viel Helium, das über die Entlüftung verloren geht, wenn man es nicht zurückgewinnt. Die Schleife ist nach dem Puffer mit einer Reinigung integriert, sodass das, was in die nächste Platte zurückfließt, immer noch den Spezifikationen entspricht.

Eine Trocknungsoption, da die Platten nass ankommen

Wenn eine Platte einen Wasserkreislauf durchlaufen hat, entgast diese Feuchtigkeit im Vakuum und wird als Leck angezeigt. Wir können dem Rezept einen Trockenluftspülschritt hinzufügen, oder Sie testen, bevor der Wasserkreislauf gefüllt ist – beides funktioniert, Raten zählt nicht.

Wie ein Zyklus abläuft
  1. 1Laden und spannen– Platte in die Kammer, Kühlmittelanschlüsse verbunden, pneumatische Abdichtung des Deckels, Barcode-Scan.
  2. 2Evakuieren– Roots- und Drehschieberpumpensatz saugt die Kammer ab; das Rezept wartet auf einen stabilen Basisdruck.
  3. 3Grobstufe– Heliumladung auf den Rezeptdruck und Halten; ein Druckabfall beendet den Zyklus sofort.
  4. 4Feinstufe– Analysator integriert das Kammer-Signal und wandelt es in eine Leckrate gegen die Grenze um.
  5. 5Rückgewinnen und freigeben– Helium wird zurückgezogen, Kammer entlüftet, Platte mit Urteil und gespeichertem Protokoll freigegeben.
Technische Parameter
Artikel Spezifikation
MaschinenkonfigurationZwei Kammern, phasenverschoben, pneumatischer Deckel, auf Skid montiert
Kammer-Innenabmessungen700 × 600 × 500 mm jeweils, anpassbar
Alarm-Leckrate1,0×10-6 mbar·L/s
Grobleckstufe0,1 – 3,0 MPa Heliumladung mit Druckhaltefunktion
ZykluszeitTypisch 60 s pro Platte; 45 s bei Kleinteilen
DurchsatzEtwa 100 Platten pro Stunde mit einem Bediener
Heliumrückgewinnung≥95% mit Rückgewinnungs- und Reinigungsloop
VakuumsystemRoots-Pumpe plus Drehschieberpumpe pro Kammer, Ölfiltration
SteuerungSPS mit 15-Zoll-HMI, 100 Rezepte, Mehrbenutzerzugang
RückverfolgbarkeitBarcode-Scan, Protokoll pro Platte, MES-Upload über Ethernet
KalibrierungAutomatische Sequenz mit kalibriertem Leck, 12-monatiges Intervall
StromversorgungAC 380 V, 3-phasig, 50/60 Hz, 18 kW
Druckluft0,6 MPa trocken, ölfrei, 300 L/min
GewichtEtwa 2800 kg
Was es findet
Prüfgegenstand Typischer Defekt Warum der Fabriktest ihn übersieht
ReibschweißnahtWurmlöcher, mangelnde Durchdringung an der KanteHält bei niedrigem Druck, öffnet sich bei Zyklen
Gelötete KanalverbindungLötfehler, FlussmitteleinschlüsseKlein genug, um einen Wassertest zu bestehen
Rohr-zu-Platten-AnschlussEntspannung nach thermischen ZyklenLeckt nur warm und unter Druck
Anschlussgewinde und O-Ring-NutenZu tief geschnittenes Gewinde, beschädigte NutDichtfläche berührt nie
KanalwandBearbeitungsporosität, dünne Wand an der BiegungUnterhalb der Auflösung des Lufttests
Schweißnähte an Header und VerteilerRisse vom Wärmeeinfluss der SchweißnahtUnsichtbar, wächst im Betrieb
Platte nach DruckprüfungDurch den Drucktest verursachte SchädenNach der Druckprüfung wird nie wieder getestet
Festlegen der Grenze und Nachweis, dass die Maschine sie einhalten kann
  • Arbeiten Sie rückwärts vom Kühlmittelverlust aus. Verwenden Sie die obige Umrechnung, das Kühlmittelvolumen und die akzeptable jährliche Nachfüllmenge, um die Rate abzuleiten. Die meisten Server-Kaltplatten liegen zwischen 1×10⁻⁶ und 1×10⁻⁷ mbar·L/s.
  • Lassen Sie zehn gute Platten und zehn mit einem kalibrierten Leck laufen. Wenn die beiden Populationen durch einen Faktor von drei oder besser getrennt sind, ist der Test solide. Wenn sie sich überschneiden, verlängern Sie den Test, anstatt die Grenze zu verschärfen.
  • Wiederholen Sie dies nach einer Prozessänderung. Ein neues Schweißprogramm oder ein neuer Lötzyklus ändert die Fehlerpopulation, und die Grenze sollte neu validiert und nicht übernommen werden.
  • Dokumentieren Sie die Methode mit der Grenze. Ladedruck, Verweilzeit, Kammergröße, Umgebungsband. Auditoren fragen danach, und Ihr Kundeningenieur wird es auch tun.

Platten, die mit Wasser getestet wurden, zeigen hohe Werte an, bis sie trocken sind. Wenn Ihr Prozess den Kühlmittelkreislauf vor dem Lecktest füllt, teilen Sie uns dies bitte im Anfragegespräch mit – wir dimensionieren die Pumpeneinheit und den Spülschritt für diesen Fall, und das ändert die Zykluszeit.

Vergleich mit den Alternativen
Methode Nachweisbares Band Zyklus Auswirkung auf die Platte Wo es hingehört
Zweikammer-Helium, diese Maschine1×10-6 mbar·L/s45–60 sTrocken, externes Vakuum100% Endkontrolle
LuftdruckabfallEtwa 1×10⁻³ mbar·L/s1–5 minTrockenNur Grobdefekte
Hydrostatischer BerstdrucktestNur BerstfestigkeitMinutenBenetzt die PlatteSicherheitsprüfung, keine Leckkontrolle
Helium-Schnüffel-Spray1×10-7 mbar·L/s2–10 minTrockenFehlerlokalisierung an der Nacharbeitspalette

Der Vergleich, der normalerweise über den Kauf entscheidet, ist nicht mit den Alternativen, sondern mit den Kosten eines Feldausfalls: ein Rack-Ausbau, eine Kühlmittelreinigung, ein Kundenbesuch und ein Reputationsschaden, den kein Testmaschinenbudget absorbieren kann. Sobald ein Kunde einen hatte, ist die 100%ige Inspektion kein Kostenargument mehr.

Häufig gestellte Fragen

Warum nicht einfach mit Wasser unter Druck setzen und fertig?

Weil ein hydrostatischer Test eine andere Frage beantwortet. Er beweist, dass die Platte dem 1,5-fachen Betriebsdruck standhält; er sagt nichts über ein Leck von 10-6 mbar·L/s aus, das einen Kühlkreislauf über eine Servicelebensdauer entleeren wird. Und er hinterlässt Wasser in den Kanälen, was dann jeden empfindlichen Test, den Sie danach durchführen, beeinträchtigt.

Wie viel Helium verbraucht jede Platte?

Bei laufender Rückgewinnung einige Liter pro Schicht für kleine Platten. Verluste entstehen durch die Deckeldichtung und Entlüftung, nicht durch das Plattenvolumen. Wir kalkulieren den Verbrauch pro 1000 Platten basierend auf Ihrer Kammereinrichtung und Zyklenzahl, da die Stückzahl für Ihr Kostenmodell relevant ist.

Welche Leckrate sollten wir spezifizieren?

Beginnen Sie mit dem akzeptablen Kühlmittelverlust über die Servicelebensdauer und rechnen Sie dann um. Für Server-Kaltplatten arbeiten unsere Kunden typischerweise zwischen 1×10⁻⁶ und 1×10⁻⁷ mbar·L/s. Bringen Sie das Kühlmittelvolumen und das Verlustziel mit, und wir helfen Ihnen bei der Berechnung im Anfragegespräch.

Können wir später eine andere Plattengröße testen?

Ja, innerhalb des Kammerumfangs. Darunter ist normalerweise nur eine neue Vorrichtung und ein neues Rezept erforderlich. Bewahren Sie die Vorrichtungszeichnungen auf, und eine zweite Plattenfamilie ist nur wenige Arbeitstage entfernt, keine zweite Maschine.

Die Platte kommt nass vom Wassertest. Ist das ein Problem?

Das ist es, wenn man es ignoriert. Feuchtigkeit entgast im Vakuum und wird als Leck angezeigt. Testen Sie entweder, bevor der Wasserkreislauf gefüllt ist, oder fügen Sie einen Trockenluftspülschritt hinzu – wir erstellen das Rezept für den Fall, den Sie tatsächlich haben.

Was passiert mit einer abgelehnten Platte?

Der Kammertest zeigt an, dass sie leckt; die Ursache zu finden ist eine Sondierungsaufgabe. Ein Schnüffelgang entlang der Schweißnaht und um die Anschlüsse herum lokalisiert sie normalerweise in wenigen Minuten, was ausreicht, um zwischen Nacharbeit und Ausschuss zu entscheiden.

Wie stabil muss die Werkstatttemperatur sein?

Weniger kritisch als beim Lufttest, da die Messung auf Helium und nicht auf einem Druckunterschied basiert. Vermeiden Sie eine Station in direkter Sonneneinstrahlung oder neben einer Ofentür, und die Kompensation spielt eine geringe Rolle.

Lieferzeit?

Etwa 90 Arbeitstage für ein Zweikammer-System mit Vorrichtungen. Die Kammer, die Rückgewinnungsschleife und die Vorrichtung werden alle nach Maß gefertigt; Standard-Unterbaugruppen werden auf Lager gehalten, um diesen Termin realistisch zu halten.

Über Guangzhou HongCe Equipment Co., Ltd.

Kaltplatten erreichten unsere Werkbank auf die gleiche Weise wie die meisten unserer Produkte: Ein Kunde brachte ein Teil, das leckte, und niemand konnte sich darauf einigen, wie man es als repariert nachweisen sollte.

HongCe baut seit 2012 Prüfapparaturen in Guangzhou, mit 50 bis 100 Mitarbeitern und etwa der Hälfte unserer exportierten Produktion. Wir stellen IEC- und EN-Sicherheitsprüfgeräte, IP-Eindring- und Klimakammern sowie Leckdetektionssysteme her – Kammer, Schnüffler, Akkumulationshaube und Rückgewinnung – sodass die Vakuumseite eines Kaltplattensystems vertrautes Terrain und kein Sonderprojekt ist.

Für Flüssigkeitskühlungsarbeiten bedeutet dies Kammern, die auf die Plattengröße abgestimmt sind, eine Grobleckstufe vor der empfindlichen Messung, eine Rückgewinnungsschleife für hundert Platten pro Stunde und eine Trocknungsoption für Platten, die nass von einem Wassertest ankommen.

Jedes System wird vor dem Versand gegen ein kalibriertes Leck auf Pump-Down getestet und unter seiner Seriennummer abgelegt. Unsere Ingenieure nehmen die Inbetriebnahme vor Ort vor, führen die Korrelation mit Ihren eigenen Platten durch und schulen die Bediener. Ersatzteile verlassen Guangzhou innerhalb von 48 Stunden, denn eine stehende Linie wegen einer Deckeldichtung ist eine teure Art, Logistik zu lernen.

Senden Sie eine Zeichnung der Kaltplatte, das Kühlmittel, den Betriebsdruck und das Leckratenziel. Wir schlagen eine Kammergröße, ein Vorrichtungskonzept und eine Zykluszeit vor und geben den Heliumverbrauch pro 1000 Platten an, damit die Betriebskosten mit den Alternativen vergleichbar sind.